 EN


În timpul unui test de rutină de creștere a temperaturii, un tablou de distribuție de 2000 A a eșuat deoarece bara sa principală a atins 112 K peste temperatura ambiantă - 7 ...
View More +
 +86-180 3625 3000

Ghid de fabricație a barelor colectoare: pașii procesului, materialele și controlul calității
La ora 3 p.m. în cea mai tare după-amiază a anului, un tablou de distribuție de 4.000 A dintr-o fabrică de coastă se declanșează pentru a treia oară în acea săptămână. Designul a fost solid și întrerupătorul a fost testat bine. Adevăratul vinovat: o îmbinare cu șuruburi pe o bară principală care a fost lovită, lăsată cu o bavură ridicată și oricum strânsă. Bavurile a îngropat cea mai mare parte a zonei de contact, rezistența s-a strecurat în sus și fiecare ciclu de căldură zilnic a împins îmbinarea mai aproape de defecțiune.
Această poveste se repetă în întreaga industrie pentru că fabricarea barelor colectoare — tăierea, perforarea, îndoirea, placarea, izolarea și testarea — este locul în care un design electric solid supraviețuiește sau se destramă în liniște. Concluzia vine pe primul loc: selecția materialului și calitatea îmbinării determină durata de viață a unui sistem de bare colectoare mult mai mult decât orice tipărit pe plăcuța de identificare. Descrierea de mai jos acoperă pașii de bază de fabricare, decizia cupru versus aluminiu, modul în care sunt izolate barele tubulare, testele care prezic de fapt performanța pe teren și ce ar trebui să verifice cumpărătorii înainte de a semna o comandă de achiziție.
Ce acoperă de fapt fabricația de bare colectoare
Fabricarea transformă stocul de conductor brut - de obicei bară de cupru electrolitică sau tub din aliaj de aluminiu extrudat - în purtători de curent finiți, gata de instalat. Se întinde pe trei fluxuri de lucru destul de diferite:
- Fabricarea barelor plate: tăierea, perforarea, îndoirea și placarea barelor dreptunghiulare pentru tablouri de distribuție, panouri și ansambluri de distribuție.
- Fabricarea barelor tubulare: tăierea tubului rigid din aluminiu sau cupru la lungime, sudarea fitingurilor și îmbinărilor de capăt și montarea izolatorilor stâlpilor și a consolelor de fixare - standardul pentru stațiile de înaltă tensiune, unde tubul se întinde între structurile din oțel.
- Ansamblu căi de transport: adăpostirea conductoarelor izolate într-o carcasă compactă pentru distribuția de medie și joasă tensiune, inclusiv sisteme de înaltă densitate pentru clădiri comerciale și industriale.
Pașii se suprapun, dar toleranțele, sculele și modurile de defecțiune nu se suprapun. Un magazin care se dovedește a barelor de panouri excelente nu este calificat automat pentru a suda tuburile de substație sau izolația turnată sub vid, motiv pentru care fiecare capacitate merită o analiză separată atunci când evaluați furnizorii.
Etapele de fabricație de bază, în ordine
Indiferent de tipul de produs, magazinele disciplinate urmează aceeași secvență în șase etape:
- Alegerea și pregătirea materialului — verificați calitatea aliajului și călirea față de certificatele de moare, apoi îndreptați și curățați materialul înainte de a începe tăierea.
- Tăiere și dimensionare — forfecare, ferăstrău sau tăiat CNC la lungime cu fețe pătrate; acele fețe devin mai târziu parte a suprafeței articulare.
- Poansonare și găurire — Perforarea CNC menține în mod obișnuit pozițiile găurilor în intervalul ±0,1–0,2 mm, iar plasarea găurilor determină în mod direct câtă zonă de contact obține fiecare îmbinare cu șuruburi.
- Îndoire și formare — raza interioară de curbură trebuie să fie cel puțin egală cu grosimea barei pentru cupru; aluminiul necesită raze mai generoase și atenție la direcția granulelor, sau la suprafața exterioară se crapă.
- Tratarea suprafeței — degresați și dezoxidați zonele de îmbinare din tablă sau tablă argintie sau aplicați izolație completă pe produsele cu tensiune mai mare.
- Inspecție și testare — verificări dimensionale, calibre ale găurilor, eșantionare de aderență a plăcilor și teste electrice pe produse izolate înainte de expediere.
Alegerea suprafeței merită propria decizie, deoarece schimbă costul cu stabilitatea articulației:
| Tratament | Ce oferă | Utilizare tipică | Atenţie |
|---|---|---|---|
| Gol (curățat, dezoxidat) | Cel mai mic cost; se bazează pe o presiune mare de strângere | Aparatură de comutație interioară uscată | Oxidarea crește rezistența articulațiilor în timp |
| Placare cu tablă | Încetinește oxidarea; iertător pentru îmbinările cu șuruburi | Distribuție generală a energiei, locații interioare umede | Suprafață mai moale; controlați cuplul și evitați supracompresia |
| Placare cu argint | Cea mai mică rezistență de contact; tolerează temperaturi mai ridicate | Îmbinări cu curent ridicat, cicluri frecvente de sarcină | Cost mai mare; zgârieturile expun metalul de bază |
| Turnare cu rasini epoxidice | Strat dielectric complet; permite amenajări compacte | Bare tubulare clasa 35 kV | Controlul golurilor și calitatea întăririi sunt critice |
Îndoirea generează cea mai mare prelucrare în producția tipică. O bară îndoită prea strâns sau peste boabele de rulare poate arăta impecabil și poate avea în continuare micro-crăpături care cresc în timpul deceniilor de ciclu termic. Puneți cerințele de rază și cereale pe desen, nu în memoria operatorului.
Cupru sau Aluminiu? Consecințele fabricației
În ceea ce privește conductivitatea volumului, cuprul câștigă: aproximativ 100% IACS față de aproximativ 61% pentru aluminiu. Dar cuprul este, de asemenea, de aproximativ 3,3 ori mai dens, iar asta schimbă complet aritmetica. Pentru a transporta același curent, o bară de aluminiu are nevoie de aproximativ 1,6 ori mai mult decât secțiunea transversală - totuși cântărește aproape jumătate mai mult și costă mai puțin pe amper transportat.
Conductivitate electrică în volum (% IACS)
Aluminiul conduce la ~61%, precum și cuprul în volum, dar cântărește ~70% mai puțin - motivul pentru care domină instalațiile tubulare de lungă durată.
Greutatea explică de ce barele tubulare rigide din substații sunt aproape întotdeauna din aliaj de aluminiu: fiecare kilogram în plus pe o lungime mare se înmulțește în suporturi, fundații și costuri de instalare mai mari. Compozițiile de magneziu-aluminiu adaugă rezistența pe care o solicită întinderile lungi de exterior și forțele de scurtcircuit.
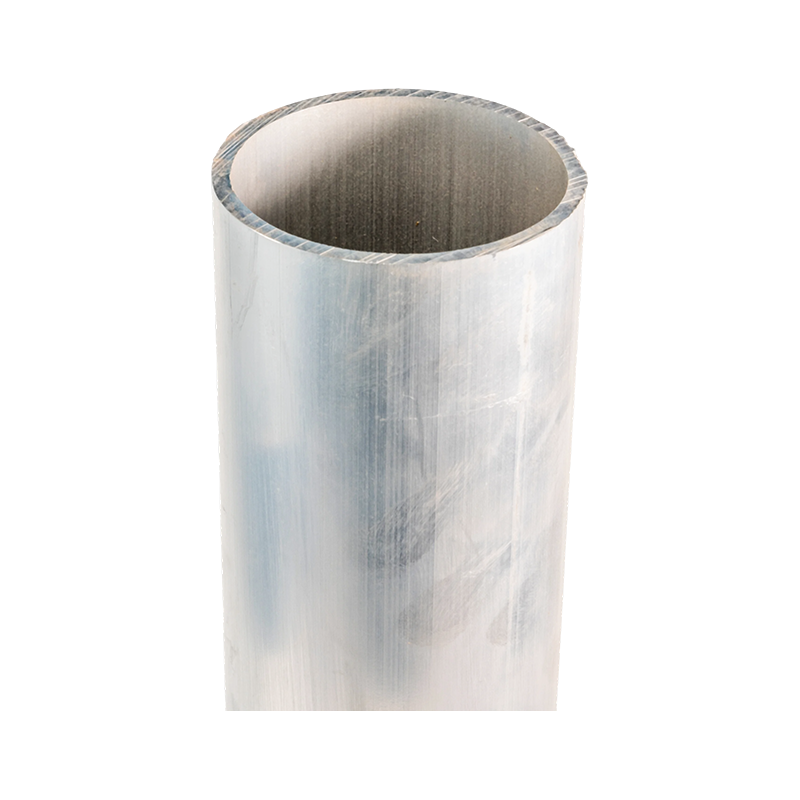 Bară tubulară din aliaj de magneziu-aluminiu de ultraînaltă tensiune Disponibil în aliaje 6063G, LF21Y, 6R05 și 2A14 pentru sisteme de 220 kV până la 1000 kV, acest conductor tubular fără sudură combină greutatea ușoară și rezistența aliajului pe care le solicită o stație lungă de exterior și forțele de scurtcircuit. Vizualizare produs →
Fabricarea urmează materialul. Aluminiul se reoxidează în câteva minute de la curățare, astfel încât fețele de îmbinare trebuie dezoxidate și asamblate prompt. Returul elastic după îndoire este mai mare, razele de îndoire mai mari, iar sudarea necesită proceduri calificate pentru aliajul specific - obiceiurile generice ale atelierelor de cupru se transferă prost.
Izolație: unde barele tubulare își câștigă protecție
Pe barele tubulare de medie și înaltă tensiune, conductorul gol este doar jumătate din produs. Sistemul de izolație stabilește distanțele de curgere, distanța de fază, comportamentul la descărcare parțială și cât de compactă poate fi instalația. Principalele trasee sunt manșoanele termocontractabile la capătul de bază; EPDM extrudat sau cauciuc siliconic; PTFE pentru medii cu temperaturi ridicate și agresive chimic; și turnare cu rășini epoxidice pentru clase de tensiune superioare.
Turnarea este locul unde disciplina de fabricație arată cel mai clar. Sub turnare sub vid, aerul și substanțele volatile sunt extrase înainte ca rășina să se întărească, fără a lăsa goluri pentru a însămânța descărcarea parțială. O bară izolată fără acest control poate trece un test de rezistență din fabrică și poate îmbătrâni prematur în funcțiune - unul dintre motivele pentru care produsele de clasa 35 kV sunt verificate în mod obișnuit cu măsurarea descărcării parțiale.
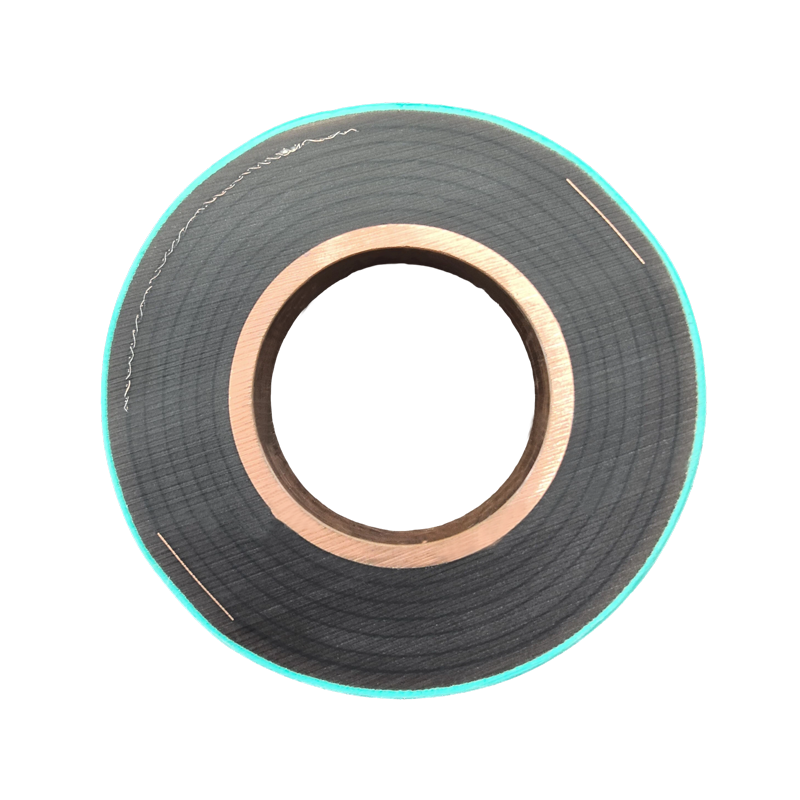 Bara tubulara de turnare in rasina epoxidica Turnată în vid într-o singură matriță fără sudură din cupru fără oxigen, această bară ignifugă de clasă 35 kV elimină interfețele și golurile de izolație, susținând ecranarea cu descărcare parțială și o durată de viață care depășește 30 de ani. Vizualizare produs →
Controlul calității care prezice performanța pe teren
Trei familii de teste separă un producător riguros de unul optimist:
- Testare de creștere a temperaturii. Conform IEC 61439-1, un ansamblu funcționează la curent nominal până când temperaturile se stabilizează, cu bare de cupru goale limitate la o creștere de 105 K peste mediul ambiant. Deoarece încălzirea în îmbinările rezistive crește aproximativ cu pătratul curentului, chiar și rezistența suplimentară modestă a îmbinărilor apare rapid la sarcina nominală.
- Verificări de îmbinare și placare. Indicatoarele de poziție a găurilor, verificarea cuplului și prelevarea de probe de aderență a plăcilor captează defectele care devin puncte fierbinți mai târziu.
- Teste de izolare. Rezistenta la frecventa de putere plus masurarea descarcarii partiale, in special pentru sistemele turnate si extrudate.
Creșterea temperaturii față de curentul de sarcină (model rezistiv)
Creșteți scara cu pătratul curentului: la 125% din sarcina nominală, aceeași fizică a articulațiilor produce cu aproximativ 56% mai multă încălzire.
Defecte comune și modul în care magazinele le prind devreme
Cele mai multe reprelucrări din producția de bare colectoare provin dintr-o scurtă listă de cauze recurente. Proporțiile de mai jos sunt mai degrabă ilustrative decât statistice, dar managerii de producție experimentați vor recunoaște forma diagramei:
Factori tipici ai reprelucrării fabricării (ilustrativ)
Bavuri și margini ascuțite — 30% Crăpături îndoite - 25% Nealinierea găurii - 20% Defecte de placare - 15% Goluri de izolare - 10%
- Bavuri și margini ascuțite după tăiere sau perforare — remediat făcând debavurarea un pas obligatoriu, aprobat, mai degrabă decât unul opțional.
- Crăpături după îndoire — prevenit prin respectarea razelor minime de îndoire și îndoirea față de boabele de rulare acolo unde proiectarea permite.
- Nealinierea găurii — controlat cu perforare CNC și manometre go/no-go în loc de layout manual.
- Placare delaminare — prins prin prelevarea de probe de aderență pe fiecare lot, nu doar primul articol.
- Goluri de izolare — eliminate prin turnare în vid și screening de rutină cu descărcare parțială.
Ce ar trebui să verifice cumpărătorii înainte de a comanda
Când evaluați un producător, schimbați întrebările generice cu altele concrete:
- Pot furniza certificate de fabrică care leagă fiecare lot de o calitate și temperatură de aliaj specificate?
- Tăierea, perforarea, îndoirea, sudarea și izolația sunt realizate în interior sau sunt subcontractate unor terți necunoscuti?
- Pentru produsele tubulare: ce proceduri de sudare și modele de îmbinare sunt calificate și pot afișa înregistrări de testare?
- Pentru produsele izolate: turnarea se realizează sub vid și efectuează teste de rutină de descărcare parțială?
- La ce toleranțe se vor angaja în ceea ce privește pozițiile găurilor, dreptatea și lungimea finală - în scris?
Alegerea izolației aparține aceleiași conversații. PTFE se menține stabil în condiții de temperatură ridicată și agresive din punct de vedere chimic, unde sistemele de cauciuc îmbătrânesc mai repede, în timp ce epoxidic turnat în vid se potrivește claselor de înaltă tensiune și substațiilor compacte.
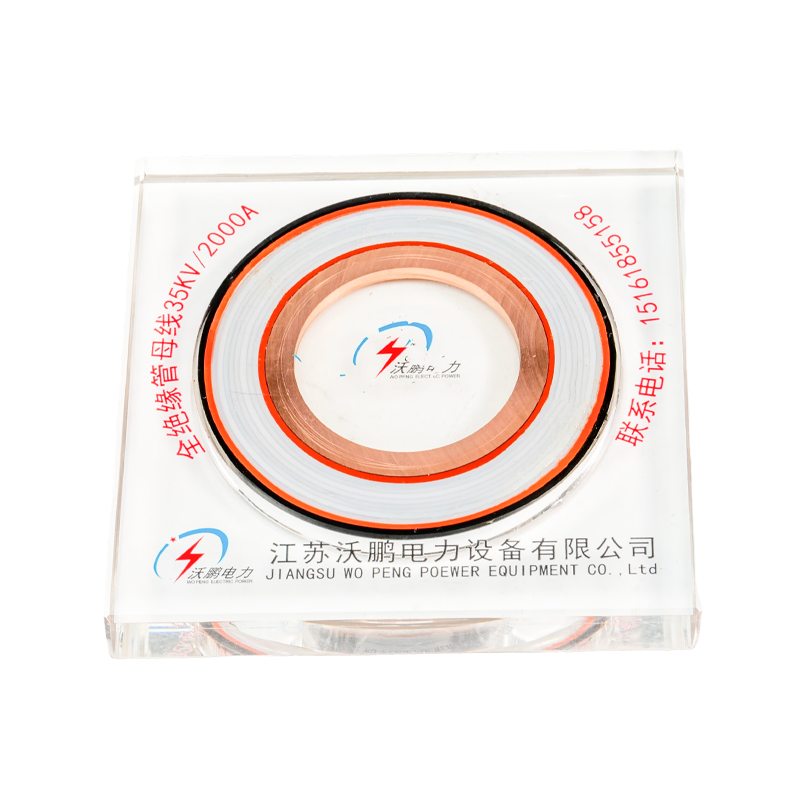 Bară tubulară PTFE Cu înfășurare de film PTFE, ecrane capacitive multiple și un domeniu de funcționare de la -60°C până la 250°C plus protecție IP68, această bară izolată se potrivește instalațiilor de substație compacte, agresive din punct de vedere chimic și la temperaturi înalte. Vizualizare produs →
Logica de selecție se repetă pe toate tipurile de conductor. Înainte de a bloca specificațiile, merită să citiți o prezentare dedicată cum să selectați bara tubulară din aliaj de aluminiu potrivită , apoi luând o listă scurtă de cerințe către producător și nu invers.
Întrebări frecvente
Ce toleranță poate păstra un producător în mod realist cu privire la pozițiile găurilor?
Perforarea CNC ține de obicei ±0,1–0,2 mm pe centrele găurilor; găurirea manuală din liniile trasate se poate deplasa spre ±0,5 mm sau mai rău. Pentru îmbinările cu șuruburi, consistența între barele de îmbinare contează mai mult decât numărul absolut, așa că întrebați cum fixează magazinul piesele de îmbinare.
Barele colectoare din aluminiu pot înlocui cuprul peste tot?
Nu. Aluminiul câștigă greutatea și costul pe amper în curse deschise și întinderi lungi, dar cuprul are totuși sens acolo unde spațiul este îngust, îmbinările sunt numeroase sau infrastructura înconjurătoare este din cupru. Conexiunile de la aluminiu la cupru au nevoie de un design și hardware de tranziție deliberat.
Cum este fabricarea barelor tubulare diferite de lucrul cu bare plate?
Tubul adaugă extrudare sau trefilare, tăiere pătrată la lungime, sudarea îmbinărilor și fitingurilor de capăt și design mecanic pentru forțele de încărcare și scurtcircuit. Izolatorii stâlpilor și suporturile de fixare fac parte din sistem, nu accesoriile fixate ulterior.
Ce ar trebui să includă o ofertă de fabricație?
Cel puțin: aliaj și temperatură, toleranțe dimensionale, clasa de izolație și proces, rapoartele de testare furnizate împreună cu transportul și ambalaj proiectat pentru secțiuni lungi rigide. Dacă un furnizor ezită să le scrie în scris, tratați-l ca pe date. Pentru un sistem de bare tubulare adaptat la tensiunea, intervalul și mediul dumneavoastră, puteți solicitați o revizuire a specificațiilor și comparați răspunsurile unul lângă altul.
Știri
-
-
La ora 3 p.m. în cea mai tare după-amiază a anului, un tablou de distribuție de 4.000 A dintr-o fabrică de coastă se declanșează pentru a treia oară în acea săptămână. De...
View More + -
Întrebați două cataloage ce poate transporta o bară de aluminiu de 100 × 10 mm și puteți obține două răspunsuri diferite - 800 A de la unul, 965 A de la altul. Ambele pot ave...
View More + -
Întrebarea de ampacitate este, de asemenea, o întrebare de temperatură O bară de cupru de 100 x 10 mm poate arăta ca o alegere sigură pentru un tablou de distrib...
View More + -
Izolatoarele barelor colectoare rareori atrag atenția în timpul funcționării de rutină, până când o explozie distruge o secțiune de comutație sau un suport crăpat permite ca ...
View More +
Produse recomandate


Mobil
CATEGORIE
Produse
Contactați-ne
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nr. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu Province, China
Drepturi de autor © Jiangsu Wopeng Power Technology Co., Ltd.
Toate drepturile rezervate.
 Producător de bare auto izolate la comandă
Fabrica de sisteme de bare tubulare